एक प्रेस ब्रेक पर झुकने वाले वायु द्वारा निर्मित त्रिज्या प्रकार

आकृति 1
जब आपके पास एक तेज मोड़ होता है, तो पंच मोड़ के दौरान सामग्री की सतह को छेदता है। जब आपके पास एक न्यूनतम त्रिज्या मोड़ होता है (हम इसे तीव्र और परिपूर्ण मोड़ के बीच "न्यूनतम सीमा रेखा" कहेंगे), पंच नाक त्रिज्या केवल भौतिक सतह को छेदना शुरू कर रहा है।
प्रश्न: मैंने पिछले कुछ समय से आपके कॉलम को पढ़ा है, और मेरी दुकान में हमने यह तर्क देने में बहुत समय बिताया है कि एक तेज मोड़ एक वायु रूप में क्या है और यह न्यूनतम त्रिज्या मोड़ से कैसे संबंधित है। क्या वे एक ही चीज हैं, या एक अंतर है? क्या आप हमारे लिए इस विषय की समीक्षा करेंगे ताकि हम वास्तविक दुनिया में इन अवधारणाओं और उनके अनुप्रयोग की बेहतर समझ रख सकें?
उत्तर: ऐसे समय होते हैं जब किसी चीज़ की परिभाषाओं का विस्तार करना और उन्हें परिष्कृत करना आवश्यक हो जाता है — और यह उन समयों में से एक है। के-फैक्टर जैसे संबंधित विषयों में महीनों के शोध के बाद, मैंने पाया है कि हमें वास्तव में विभिन्न प्रकार के बेंड रेडी की अपनी परिभाषाओं को बदलना होगा।
हवा बनाने के लिए हमारे पास तीन स्वीकृत प्रकार हैं: न्यूनतम, त्रिज्या और गहरा। फिर भी, सभी अनुसंधानों को प्रतिबिंबित करने के लिए जो हाल के दशकों में शीट मेटल झुकने में चले गए हैं, अधिक सटीक शब्दावली का उपयोग करने के लिए उच्च समय हो सकता है।
एक प्रेस ब्रेक पर बेंड रेडियस के पांच आदेश
अंदर के मोड़ त्रिज्या (इर) के पांच आदेश हैं। सटीक सभी चीजों के दिल में, इर हम अपने झुकने भत्ते (बीए) और मोड़ कटौती (बीडी) की गणना करने के लिए उपयोग करते हैं। पाँच इस प्रकार हैं:
तीव्र त्रिज्या मोड़
न्यूनतम त्रिज्या मोड़
बिल्कुल सही त्रिज्या मोड़
सतह या त्रिज्या मोड़
गहरा त्रिज्या मोड़
प्रेस ब्रेक पर तीव्र त्रिज्या झुकने
एक तेज त्रिज्या मोड़ वह है जहां मोड़ के केंद्र को बढ़ाया जाता है। यह कमी तब होती है जब दबाव किसी क्षेत्र पर इतना कम लगाया जाता है कि लगाया गया टन टन उस बल का प्रतिरोध करने के लिए सामग्री की क्षमता से अधिक हो जाता है, जिससे पंच नाक को भौतिक सतह को छेदने की अनुमति मिलती है।
त्रिज्या के केंद्र को बढ़ाने से सामग्री की मोटाई (माउंट), उपज शक्ति, तन्य शक्ति और अनाज की दिशा में भिन्नता होती है। ये अंतिम मोड़ में कोण भिन्नता और मोड़ कटौती (BD) में भिन्नता पैदा करते हैं। उनके सबसे खराब, तेज मोड़ चादर धातु में एक कमजोर बिंदु पैदा करते हैं और अंतिम उत्पाद में मोड़ के असफल होने का कारण बनते हैं।
चाहे एक मोड़ तेज हो, सामग्री का एक कार्य है, न कि आपकी दुकान में सबसे तेज पंच नाक। जब पंच टिप को बनाने के लिए आवश्यक टन भार की तुलना में बहुत छोटा होता है, तो लोड इतने छोटे क्षेत्र पर केंद्रित होगा कि पंच सामग्री की सतह को छेदना शुरू कर देगा।
यहां से आपके पास दो विकल्प हैं। सबसे पहले तेज मोड़ के साथ रहना है और स्वाभाविक रूप से फ्लोटेड त्रिज्या के लिए मान का उपयोग करके बीए, सेटबैक (ओएसएसबी), और बीडी की गणना करना है। यदि पंच नाक त्रिज्या समान रहना चाहिए, तो आपको उत्पादन के दौरान मोड़ कोणों को बारीकी से देखना होगा। फिर से, क्योंकि तेज मोड़ सामग्री की सतह को छेदते हैं, वे सामग्री के गुणों, अनाज की दिशा, मोटाई और तन्य और उपज ताकत में परिवर्तन से मोड़ कोण भिन्नता को बढ़ाते हैं।
आपका दूसरा विकल्प अभी भी बीए, ओएसएसबी और बीडी की गणना करना है, जो स्वाभाविक रूप से त्रिज्या के अंदर तैरता है - केवल इस बार, आप पंच नाक को त्रिज्या मान से अधिक के बिना स्वाभाविक रूप से तैरते त्रिज्या के करीब संभव के रूप में बदलते हैं। यदि आपकी पंच नाक फ्लोटेड त्रिज्या मान से अधिक हो जाती है, तो सामग्री नए, बड़े त्रिज्या पर ले जाएगी, फिर से आपके सभी बीडी मूल्यों और फ्लैट रिक्त को बदल देगी।
पंच नाक की त्रिज्या को जितना संभव हो सके पास रखें लेकिन फिर भी फ्लोटेड इर से कम आपको सबसे स्थिर और सुसंगत मोड़ कोण देगा और, विस्तार से, स्थिर रैखिक आयाम।
चित्र 2
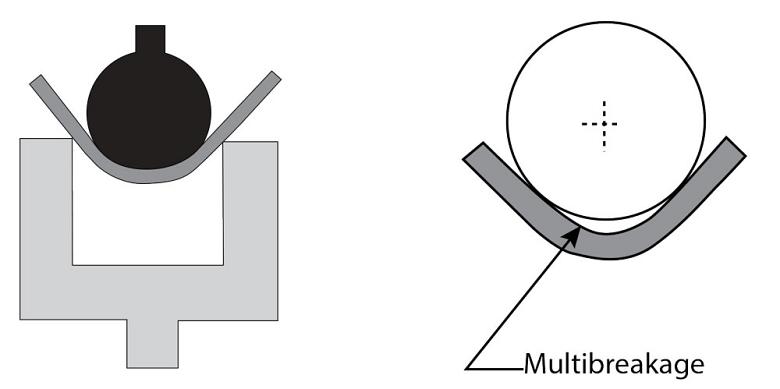
एक त्रिज्या मोड़ में (बाईं ओर), सामग्री पंच चेहरे की सतह के संपर्क में रहती है। लेकिन जैसे-जैसे इर-टू-माउंट अनुपात बढ़ता है, आपको एक गहरा त्रिज्या मोड़ मिलता है क्योंकि मल्टीब्रेजेज (दाईं ओर) होता है। मल्टीब्रीकेज खुद को सामग्री के अंदर के त्रिज्या के रूप में प्रकट करता है जो पंच नाक से अलग होता है।
प्रेस ब्रेक पर न्यूनतम त्रिज्या झुकने
एक न्यूनतम त्रिज्या मोड़ दुकान में उपलब्ध सबसे तेज पंच नाक नहीं है, जिसे अक्सर कई इंजीनियरों और प्रोग्रामर द्वारा गलत समझा जाता है। बल्कि, एक न्यूनतम मोड़ त्रिज्या संदर्भ के आधार पर, दो चीजों में से एक का वर्णन कर सकता है।
सबसे पहले, यह वह बिंदु है जहां मोड़ तेज होता है और पंच नाक सामग्री की सतह में घुसना शुरू कर देता है। इसे "न्यूनतम सीमा रेखा" परिभाषा ( चित्र 1 देखें)। दूसरा, इसका मतलब यह हो सकता है कि त्रिज्या के अंदर की सबसे छोटी हवा का गठन आप मोड़ की बाहरी सतह को दरार किए बिना प्राप्त कर सकते हैं।
दूसरी परिभाषा का उल्लेख करते हुए, सामग्री आपूर्तिकर्ता अक्सर माउंट के गुणकों में न्यूनतम त्रिज्या की सूची देते हैं - जैसे, 1Mt, 2Mt। अधिक सटीक होने के लिए, आप किसी दिए गए सामग्री के तन्य कमी का उपयोग करके न्यूनतम मोड़ त्रिज्या की गणना कर सकते हैं। इस पर अधिक जानकारी के लिए, www.thefabric.com पर संग्रहित सितंबर 2018 से "शीट मेटल झुकने में k- कारक का विश्लेषण" देखें।
बस आगे की चीजों को गुनगुनाने के लिए, आप एक तेज त्रिज्या का उपयोग करके एक न्यूनतम त्रिज्या मोड़ सकते हैं जो छेद करना शुरू कर देता है (पहली परिभाषा) और बाहरी त्रिज्या पर दरारें भी बनाता है। भले ही, दोनों परिभाषाएं निकटता से संबंधित हैं क्योंकि वे सामग्री तन्यता ताकत पर कुछ हद तक निर्भर हैं। तन्य शक्ति जितनी अधिक होगी, छिद्र के बाहर की तरफ छिद्र करने से बचने के लिए उतनी ही बड़ी पंच नाक की जरूरत होगी। कठोरता के लिए भी यह सच है; कठिन सामग्री, अधिक से अधिक त्रिज्या होने की जरूरत है।
चाहे आप मोड़ के केंद्र को कम कर रहे हैं या नहीं, दोनों प्रकार के न्यूनतम त्रिज्या झुकते हैं (तेज झुकता के साथ) सामग्री की अखंडता और समग्र स्थिरता से समझौता करेंगे। ऐसा क्यों है? क्योंकि दोनों तेज और न्यूनतम त्रिज्या अत्यधिक तन्य तनाव में परिणाम देते हैं। यह त्रिज्या के आकार को बदल देता है, जिससे मोड़ में वृद्धि होती है।
सटीक शीट धातु में, प्रत्येक भाग, प्रत्येक मोड़, और प्रत्येक सामग्री प्रकार में कुछ विशेषताएं होती हैं, जो प्रत्येक को मोड़ त्रिज्या के अंदर अपने न्यूनतम होने का कारण बनती हैं। यह कभी भी समान नहीं होगा, और शीट धातु भागों को डिजाइन करते समय इस पर विचार करने की आवश्यकता है। स्थिरता के लिए, अंदर की त्रिज्या के साथ भागों को डिजाइन करने का प्रयास करें जो सामग्री की मोटाई के करीब है - जो हमें हमारी अगली तरह की त्रिज्या की ओर ले जाता है: एकदम सही मोड़।
प्रेस ब्रेक पर सही त्रिज्या झुकने
एक पूर्ण त्रिज्या मोड़ वह है जहां इर टू माउंट का संबंध 1 से 1 है (यानी, इर माउंट के बराबर है), लेकिन इसमें मानों की एक छोटी श्रृंखला भी शामिल है जो न्यूनतम त्रिज्या से शुरू होती है और 125 प्रतिशत तक जाती है माउंट
एक सही त्रिज्या मोड़ सिर्फ सही है। 1-टू -1 इर-टू-माउंट संबंध में, मोड़ अपनी सबसे स्थिर स्थिति में है, जिससे आप झुकता के बीच कम से कम विविधताओं के साथ एक त्रिज्या का उत्पादन कर सकते हैं। आप एक सुसंगत मोड़ कोण, सुसंगत आयाम और कम से कम स्प्रिंगबैक का उत्पादन करेंगे।
यह 1-टू -1 इर-टू-माउंट संबंध भी एकमात्र मान होता है, जहां बहुत अधिक वॉल्ट किए गए 8x नियम मान्य हैं - अर्थात्, मरने की चौड़ाई माउंट से 8 गुना होनी चाहिए। यह नियम अमान्य हो जाता है जब इर-टू-माउंट अनुपात बड़ा या छोटा हो जाता है।
सतह या त्रिज्या झुकने, और गहरा त्रिज्या झुकने
सतह या त्रिज्या झुकता है जहां अंदर का त्रिज्या 125 प्रतिशत से अधिक लगभग 12 गुना माउंट है। फिर, यह अनुमानित है। त्रिज्या झुकता के लिए एक अधिक सटीक ऊपरी सीमा सामग्री के व्यवहार के साथ है, जिसे मैं जल्द ही संबोधित करूंगा।

चित्र तीन
एक urethane पैड सामग्री के खिलाफ पीछे धकेलता है, यह पंच त्रिज्या के खिलाफ मजबूर करता है।
जैसे-जैसे इर-टू-माउंट अनुपात बढ़ता है, वैसे ही स्प्रिंगबैक होता है। और जब इर-टू-माउंट अनुपात बहुत बड़ा है, तो कम तन्य शक्ति पर भी सामग्री बहुत नमनीय नहीं है, और यह सब मल्टीब्रैकेज पर ला सकता है ( चित्र 2 देखें)। कम-तन्यता-शक्ति सामग्री में सामान्य और उच्च-शक्ति सामग्री में कम सामान्य, मल्टीब्रैकेज खुद को प्रकट करता है क्योंकि सामग्री के अंदर का त्रिज्या पंच नाक से अलग होता है। मल्टीब्रैकेज तब हो सकता है जब इर-टू-माउंट अनुपात 12-से -1 से अधिक हो, लेकिन सही परिस्थितियों में, यह 30 से टू के रूप में उच्च अनुपात ले सकता है।
तो जब एक त्रिज्या मोड़ एक गहरा त्रिज्या मोड़ में बदल जाता है? इसे पंच त्रिज्या से सामग्री के पृथक्करण के क्षण के रूप में वर्णित किया जा सकता है। फिर से, यह तब हो सकता है जब इर-टू-माउंट अनुपात 12-से -1 से अधिक हो जाता है, लेकिन कुछ उदाहरणों में यह 30 से 1 के रूप में उच्च हो सकता है।
भौतिक विशेषताएँ आपके द्वारा प्राप्त किए जाने वाले परिणामों में एक प्रमुख भूमिका निभाएंगी। आपको प्रत्येक सामग्री प्रकार या समूह के भीतर रासायनिक श्रृंगार, उपचार और टेंपरेचर में महत्वपूर्ण भिन्नताएँ मिलेंगी, इतना ही कि सटीक बिंदु की भविष्यवाणी करना जहाँ परिवर्तन होता है, परिभाषित करना कठिन है।
90 डिग्री के बाहरी मोड़ कोण तक सामग्री पंच त्रिज्या के समोच्च का ईमानदारी से पालन करेगी। लेकिन फिर दोनों मृत स्थान में प्रवेश करते हैं और स्प्रिंगबैक अपने जादू का काम करते हैं। जैसे ही बाहरी मोड़ कोण बढ़ता है, आप स्प्रिंगबैक की मात्रा में आनुपातिक वृद्धि देखेंगे। जितना दूर आपको स्प्रिंगबैक की भरपाई करने के लिए जाना चाहिए, उतना ही अधिक इर और आरपी के बीच अलगाव, और इर पंच पंच के सापेक्ष छोटा हो जाता है। पंच त्रिज्या के साथ संपर्क में रखने के लिए एक गहन त्रिज्या मोड़ को मुआवजे या पुश-बैक के कुछ प्रकार की आवश्यकता होगी ( चित्र 3 देखें)।
संयोग से, ये अभी भी झुकने की विधि द्वारा और अधिक उप-विभाजित किए जा सकते हैं: हवा का झुकना, तल लगाना, सिक्का डालना, तह करना और पोंछना। यह एक और दिन और दूसरे कॉलम के लिए एक विषय है। भले ही, यदि आप हवा बना रहे हैं, तो इन पांच शब्दों का उपयोग करके किसी भी झुकने चुनौती से निपटने के लिए दुकान में सभी को एक ही भाषा बोलने में मदद मिल सकती है।